Produkter
0,05 mm rustfrit stål fjederbånd

0,05 mm rustfrit stål fjederbånd

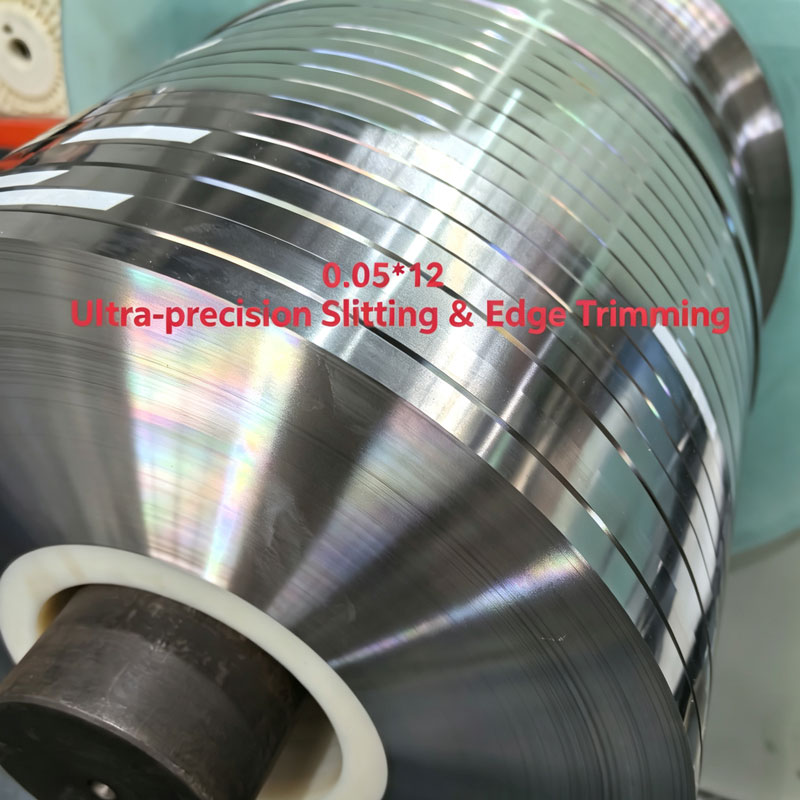
0,05 mm rustfrit stål fjederstrimmel fra Qihong er rullet til 0,050 mm nominel med et ±0,002 mm bånd, slids 2 til 300 mm bredt i 1/4H til H-temperering til kontakter, shims og flade fjedre. Ningbo-producenten hærder, skærer og rapporterer hårdhed på hver spole.

    Tegninger siger 0,05 mm og tryk er uenige. Ved denne måler er det nominelle tal et bånd snarere end et faktum: Tolerancen er et par procent af sektionen, en grat kan være en tiendedel af den, og spolens egen vikling efterlader en krumning, der dukker op som en fejlfremføring to meter ud i løb.0,05 mm fjederliste i rustfrit stålfra Qihong er rullet, hærdet og skåret i Ningbo, Kina mod et angivet mikronbånd i stedet for en møllekonvention, så delen er designet omkring tal, du kan måle ved ankomsten.

    50 µmnominelt afsnit ±2 µmmålebånd, aftalt pr. ordre 119 g/mved 300 mm bredde

    Hvorfor 0,05 mm

    Fjedertemperaturområdet på denne linie starter ved 0,05 mm og løber til 3,0 mm, mens folieområdet løber fra 0,01 til 0,30 mm og dækker samme sporvidde fra den anden retning. Så dette er sømmen: den tyndeste sektion, der stadig håndteres som strimmel, og det punkt, hvor fejltilstandene holder op med at være metallurgiske og begynder at være dimensionelle.

    1. Gauge er et band, ikke et nummer.Ved 0,050 mm betyder et ±0,002 mm vindue, at sektionen bevæger sig med 4% fra spole til spole. En presse, der er sat op på den lave side af det bånd og tilført fra den høje side, ændrer dens lukkehøjde med mere, end de fleste progressive værktøjer tåler.
    2. Korn bliver en brøkdel af sektionen.Ved ASTM kornstørrelse 8 er gennemsnitskornet omkring 22 µm, tæt på halvdelen af ​​tykkelsen. Delen er kun to eller tre korn dyb, så spredning mellem varme er metallurgisk snarere end en rullefejl, og ingen mængde af målerkontrol fjerner den.
    3. Graten konkurrerer med tykkelsen.Fem mikrometer er usynlig på 0,30 mm og er 10 % af sektionen her, hvorfor kanttilstand er bestilt som et nummer på denne måler og overlades til konvention på tungere bånd.
    4. Spolesæt er lavet ved oprulning, ikke ved rulning.Tyndt snit tager en permanent krumning fra sin egen spænding på rekyleren, og spolens kernediameter bestemmer hvor meget.
    5. Massen er lav, længden er lang.Med en bredde på 300 mm vejer båndet ca. 119 g pr. meter, så en 100 kg spole løber til ca. 840 m. God til uafbrudt produktion, utilgivelig, hvis de første ti meter er forkerte.

    Intet af dette er en defekt i materialet. Det er fysikken i en 50 µm sektion, og det er derfor0,05 mm fjederliste i rustfrit stålskal specificeres med målebånd, grathøjde og spole, der er bygget sammen i stedet for alene ved karakternavn.

    Tolerance matematik

    En ±0,01 mm tolerance er umærkelig på 0,5 mm strimmel og umulig her: det ville være 20 % af sektionen. Tolerance betyder kun noget som en andel af nominel, og den andel er det, der sætter prisen på denne måler.

    Nominel måler Typisk band Andel af afsnit
    0,50 mm ±0,010 mm 2,0 %
    0,20 mm ±0,005 mm 2,5 %
    0,10 mm ±0,003 mm 3,0 %
    0,05 mm ±0,002 mm 4,0 %
    1. Krone.En mølle efterlader midten lidt tungere end kanterne. På tunge bånd er det et fladhedsspørgsmål; her er det et målespørgsmål, for forskellen mellem center og kant kan nærme sig hele tolerancebåndet.
    2. Kantfald efter opskæring.Skærsaks frem for snit, og den sidste halve millimeter i hver kant kan tynde. Det betyder noget på 2 til 10 mm bredder, hvor kanterne udgør en stor del af ansigtet.
    3. Rulleexcentricitet.Viser sig som en periodisk bølge i tykkelse langs spolen, med en bølgelængde svarende til arbejdsrullens omkreds. En mikrometeraflæsning taget på et tidspunkt vil gå glip af det helt.
    4. Selve måling.Et håndmikrometer med flade ambolte komprimerer tynd strimmel lidt og læser lavt; en dødvægts- eller berøringsfri måler gør det ikke. Spørg, hvilket instrument certifikattallet kom fra, før du sammenligner to leverandører.
    Skriv tolerancen som et bånd plus en målemetode, for eksempel "0,050 mm ±0,002 mm, målt midt i bredden med berøringsfri måler". Et blottet "0,05 mm" på en indkøbsordre vil blive opfyldt af enhver leverandør på enhver måde, der passer dem, og argumentet bagefter handler om fortolkning, ikke kvalitet.

    At holde 4 % på 50 µm er et rulle- og spændingskontrolproblem snarere end et inspektionsproblem, hvilket er grunden til0,05 mm fjederliste i rustfrit ståler citeret med båndet fastgjort til måleren og bekræftet pr. spole i stedet for at blive lovet som et katalogtal.

    Hårdhed ved måler

    Hårdhed er normalt angivet som ét tal. Ved 0,05 mm er det først en metrologibeslutning, fordi fordybningen skal passe ind i sektionen, før aflæsningen betyder noget.

    1. Indlæs ændrer svaret.Ved HV 550 er en fordybning på 0,1 kgf omkring 18 µm på tværs og omtrent 6 µm dyb, en ottendedel af sektionen, hvilket ASTM E384 accepterer, fordi tykkelsen overstiger 1,5 gange diagonalen. Det samme materiale testet ved 1 kgf har brug for en diagonal på 58 µm og derfor 87 µm snit, så testen er ugyldig her, uanset hvad instrumentet udskriver.
    2. Citér belastningen med værdien.HV 550 ved HV0.1 og HV 550 ved HV1 er forskellige påstande om den samme spole. Et certifikat uden belastning kan ikke sammenlignes med noget som helst.
    3. Trækspændinger på hele sektionen.Ingen bearbejdet prøve kan fremstilles fra 50 µm, så testen er en strimmeltrækstyrke på den leverede bredde, og resultatet afhænger af prøvens bredde og grebjustering. Spørg efter den anvendte bredde.
    4. Tjek på tværs af bredden, ikke kun langs den.Udglødning og temperering efterlader begge kanterne og midten lidt fra hinanden. Tre aflæsninger, to kanter og midten fortæller dig mere end et enkelt tal i midten.
    5. Forvent en bredere spredning end på tunge strimler.To eller tre korn gennem sektionen betyder, at fordybningen kan lande på en korngrænse eller inde i et korn, og spredningen mellem aflæsninger er reel materialeadfærd snarere end operatørfejl.

    Den praktiske løsning er en indkøbsordrelinje, der navngiver metoden: hårdhed i HV med belastningen angivet, testet i tre positioner på tværs af bredden, rapporteret pr. spole. Det vender0,05 mm fjederliste i rustfrit stålind i et materiale, som din indkommende inspektion faktisk kan afvise, hvilket er den eneste form for specifikation, der er værd at skrive.

    Specifikationsbladet

    Figurerne nedenfor er arbejdsvinduet for denne måler. Alt uden for dem er citeret individuelt snarere end lovet fra en tabel.

    Punkt Specifikation
    Nominel måler 0,05 mm (0,050 mm); 0,05 til 3,0 mm fås i samme serie
    Tykkelsestolerance ±0,002 mm typisk ved denne måler, bånd aftalt pr. ordre
    Bredde 2 til 300 mm slids; smallere eller bredere efter aftale
    Karakterer 201, 301, 304, 316L, 631, 430
    Temperament Udglødet, 1/4H, 1/2H, 3/4H, H
    Hårdhedsrapport HV ved en angivet belastning (HV0.1 eller HV0.2), tre positioner på tværs af bredden
    Trækstyrke 1100 til 2100 MPa på tværs af de hårde temperamenter, bekræftet pr. grad og temperament
    Fladhed 0,03 mm/m eller bedre på den færdige spaltespole
    Overflade 2B, BA, børstet, poleret; olieret eller tør som specificeret
    Edge Spaltet, rund kant eller afgratet til en angivet grathøjde
    Leveringsform Spole, oscillerende viklet spole, skåret længde
    Spolevægt Indstil til din decoiler kapacitet; ca. 840 m pr. 100 kg ved 300 mm
    Standarder ASTM, AISI, GB, JIS, DIN, BS, EN; møllecertifikat pr. parti
    Certificering ISO 9001 kvalitetssystem, SGS; RoHS-dokumentation på forespørgsel
    Minimum ordre 100 kg standard; 5 til 20 kg prøvelængde for værktøjskvalifikation
    Tre linjer udfører det meste af arbejdet med forespørgslen: målebåndet med dens målemetode, grathøjden, du kan leve med, og spolevægten, din decoiler kan bære. Alt andet kan justeres efter den første spole; de tre bestemmer, om den første spole overhovedet kører.

    Bredde er værd at se endnu en gang, før tegningen fryses. Jo smallere spalten er, desto større andel af fladen, der tages af den afklippede kant: På en 2 mm bred del kan halvdelen af ​​fladen være kantpåvirket, hvilket efterlader meget lidt ophavsmetal til at bære lasten. Det er en designbeslutning snarere end et køb. Send den færdige blankstørrelse med forespørgslen så0,05 mm fjederliste i rustfrit ståler angivet i den bredde, værktøjet faktisk har brug for.

    Edge og Burr

    En grat er en højde, og på tynd strimmel er en højde en procentdel. Fem mikrometer på 0,30 mm er 1,7 % af sektionen og forsvinder i et afgratningsforløb; fem mikrometer her er 10%, og det bliver den højeste ting på delen.

    1. Spaltekanter standard og den billigste. Den har en omrullet kant på den ene side og en grat på den anden, og gratsiden skal navngives på tegningen, så værktøjet kan placere den inde i bøjningen eller væk fra en glidende kontakt.
    2. Rund kantfjerner det skarpe hjørne ved barbering eller rulning. Det koster et pas, beskytter operatører og matricer og er det sædvanlige valg for dele, der håndteres i bulk eller føres gennem en styreskinne.
    3. Afgratet til angivet højdeer den eneste version, der kan inspiceres. Alene "afgratet" betyder forskellige ting i forskellige butikker; "Grader under 3 µm målt ved 200x" er et kriterium.
    4. Kantfaldfra klipning fortynder den yderste brøkdel af en millimeter. På en 2 mm bred strimmel, der er en fjerdedel af ansigtet, og den viser sig senere som en blød zone, der ikke holder en bøjning.
    5. Håndteringsmærker er den anden grat.En ridse på tværs af 50 µm er et hak, og et hak på en fjeder er en udmattelsesoprindelse. Interleaved vikling og handsker ved decoileren betyder mere på denne måler end på nogen anden i serien.

    Kanttilstand er den billigste variabel at ændre og den dyreste at opdage sent, fordi et gratproblem normalt findes af kundens presse frem for af skærelinjen. Navngivning af kanten og grathøjden på ordren er det, der holder0,05 mm fjederliste i rustfrit stålfra at være et materiale, der kun virker på leverandørens egen prøve.

    Spole bygning

    Tynd strimmel husker, hvordan den blev såret. Spænding på recoileren, kernediameter og måden, hvorpå lapsene stables, efterlader alle en form i spolen, som pressen arver, og ved 50 µm er den form lige så indflydelsesrig som temperamentet.

    1. Spole sæter en langsgående bue, der kommer frem, når strimlen vikles af. Det kommer fra viklingsspændingen og fra kernediameteren, og det reduceres med en større kerne og lavere spænding frem for ved at nivellere bagefter, da nivellering på denne måler ville koste hårdhed.
    2. Armbrøster en krumning i bredden, normalt nedarvet fra møllen og forstærket ved opskæring. Det viser sig som en del, der vugger på en flad plade og som inkonsekvent blank placering i en matrice.
    3. Teleskoperingsker, når omgange glider sidelæns under vikling. Interleaving eller kantføring forhindrer det; intet løser det, når det først er sket under transport.
    4. Oscillerende viklinglægger strimlen frem og tilbage henover en bred spole, som fjerner spolesættet næsten helt og lader et langt løb fortsætte uden et spoleskift. Det er den sædvanlige leveringsform til smalle bredder og lange længder.
    5. Spolevægt er en håndteringsbeslutning.En spole på 100 kg ved denne måler er over 800 m materiale: Færre spoleskift og længere uafbrudt kørsel, men mere vægt at løfte og mere tab, hvis kanten bliver beskadiget under transporten.
    6. Pakning er en del af specifikationen.Fugtsikkert papir, interleaving og en desinficeret palle beskytter en kant, som et enkelt stropmærke kan ødelægge.

    Angivelse af spolens opbygning er ikke en detalje for forsendelsesassistenten; det er det sidste procestrin, der afgør, om materialet kommer fladt nok til at fodres. Rulning, temperering og opskæring sidder i ét anlæg i Ningbo High-Tech Zone, og det er derfor0,05 mm fjederliste i rustfrit stålkan vikles til kernediameteren og spolevægten, som din decoiler faktisk kører.

    FAQ

    QEr 0,05 mm stadig bånd, eller allerede folie?

    AI kommerciel henseende er det begge dele, og det er netop derfor, det skaber skænderier. Folie er katalogiseret fra omkring 0,01 til 0,30 mm og bånd fra 0,05 til 3,0 mm, så en 50 µm sektion sidder inde i begge kataloger og kan citeres fra to forskellige produktionslinjer. Disse linjer opfører sig ikke på samme måde: de løber med forskellig spænding, skærer fra forskellige mastercoilbredder og holder forskellige tolerancebånd, så spolen, der ankommer, har et andet sæt og en anden kant, afhængigt af hvilken der har lavet den. Intet af det er synligt på æsken. Spørg hvilken linje der vil producere din spole og hvilket bånd den linje holder. På denne side starter spring-temper-serien ved 0,05 mm og den ultratynde serie dækker 0,01 til 0,1 mm, hvorfor det samme varenummer kan komme tilbage med to meget forskellige citater.

    QHvilken tolerance kan du virkelig holde på denne måler?

    AOmkring ±0,002 mm er det normale bånd, og strammere kan diskuteres for en specifik bredde og kvalitet i stedet for at blive lovet generelt. To ting flytter svaret. Den første er bredden: en bred spole med et langt rullegab er sværere at holde end en smal spaltestrimmel, fordi krone og excentricitet har mere plads at vise. Den anden er målemetoden, da et håndmikrometer og en berøringsfri måler ikke stemmer overens med mikrometeret. Fortæl os det band, din samling har brug for, og det instrument, du vil tjekke det med, og citatet vil blive skrevet mod det par i stedet for et katalognummer.

    QGiver certifikatet trækstyrke eller hårdhed?

    ABegge kan rapporteres, men de kommer fra forskellige tests, og en af ​​dem er langt mere pålidelig på tynde snit. Trækstyrke måles på en strimmelprøve med fuld sektion, så resultatet afhænger af prøvens bredde og grebjustering og bærer mere spredning ved 50 µm. Hårdheden er hurtigere, lokal og billigere, men kun gyldig, hvis belastningen er angivet, og sektionen er mindst 1,5 gange indrykningsdiagonalen. Til rutinemæssig accept vil vi sætte hårdhed i HV ved en angivet belastning på hver spole og trækstyrke på kvalifikationsspolen eller på forespørgsel. Hvis din tegning kræver et trækbånd, så sig det på forespørgselsstadiet, så testplanen er indbygget i prisen i stedet for at blive tilføjet efterfølgende.

    QKan du levere denne måler i fuld hårdhed?

    AJa, og det er det temperament, de fleste købere vil have her, for en 50 µm del er normalt en kontakt, et shim eller en flad fjeder, der skal bære last uden meget vandring. Grænsen er ikke hårdheden i sig selv, men hvad delen skal overleve bagefter. Fuldt hårdt materiale på denne måler har næsten ingen formende reserve, så enhver bøjning ud over en lav radius skal designes inden hærdning, eller delen skal være lavet af et blødere temperament. Fortæl os den mindste bøjningsradius på tegningen og den afbøjning, delen ser; det par, ikke hårdhedstallet, afgør, om H er det rigtige kald, eller om 1/2H vil holde den samme belastning med en brugbar bøjning.

    QHvor lang er en spole, og hvordan er den viklet?

    ALængden følger af bredden, fordi spolerne er viklet til en vægt, som din decoiler kan løfte. Med en bredde på 300 mm vejer båndet ca. 119 g pr. meter, så en 100 kg spole er ca. 840 m; ved 50 mm bred er den samme vægt over 5.000 m. Smalle bredder leveres normalt oscillerende viklet på en spole, som fjerner spolesættet og tillader et kontinuerligt løb, mens bredere materiale kommer som en konventionel spole på en kernestørrelse for at reducere krumningen, den tager. Giv os den maksimale spolevægt, som din uncoiler kan håndtere, og den længde, du ønsker mellem ændringerne, og viklingen vil blive indstillet til at matche i stedet for til vores standardspole.

    QHvilken kant skal jeg bestille til en så tynd del?

    ASpaltekant, hvis delen er blank, og kanten forsvinder ind i beklædningen, fordi det er den billigste løsning, og graten kan orienteres væk fra arbejdsfladen. Rund kant, hvis strimlen føres gennem en guide, håndteres i bulk eller rører en glidende kontakt, da en rullet kant ikke vil barbere værktøjet eller operatøren. Afgrates til angivet højde, hvis kanten forbliver en funktionel overflade, hvilket er almindeligt på kontaktfjedre, hvor graten ville sidde mod en sammenfaldende del. På 50 µm er graten en tiendedel af snittet, så det er værd at bruge en streg på tegningen og en samtale, før spolen skæres.

    QKan jeg teste en kort længde, før jeg forpligter mig til en fuld ordre?

    AJa, en prøvelængde på ca. 5 til 20 kg er normal for værktøjskvalifikation mod et standard minimum på ca. 100 kg. Forsøget rulles og opskæres efter samme tidsplan som produktionsordren, hvilket er den eneste måde, dets adfærd forudsiger massen på, og det kan skæres til produktionsbredden, så det kører på det rigtige værktøj i stedet for på en laboratoriepresse. Send blankbredden, temperamentet og den kant, du har tænkt dig at bruge, og prøven vil blive bygget til den kombination. Resultater fra et prøvesnit til en anden bredde fortæller dig meget lidt ved denne måler, fordi kantdeling og camber begge ændres med bredden.

    Send forespørgsel
    Kontaktoplysninger
    For forespørgsler om vores produkter eller pricelist, skal du forlade din e -mail til os, og vi vil være i kontakt inden for 24 timer.
    X
    Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
    AfviseAcceptere